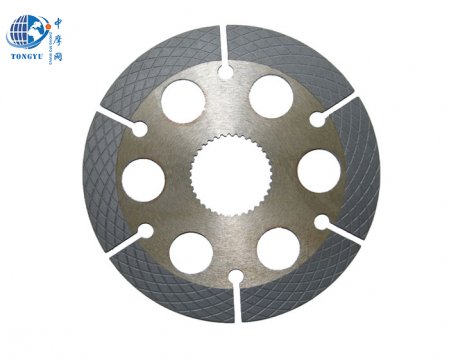
摩擦片烧结工艺是什么温度和压力怎么控摩擦片烧结工艺是粉末冶金摩擦片成型后的关键工序,把压好的生坯在保护气氛中加热到基体熔点以下保温,使金属粉末颗粒之间发生扩散冶金结合,形成有一定强度和孔隙率的摩擦层。烧结温度和保温时间决定结合强度和孔隙率,是工艺控制的核心。不同基体材料烧结温度区间不同,铜基和铁基不能套用同一参数。 烧结过程的基本原理生坯中的粉末颗粒在压制时只是机械咬合,强度很低。加热到一定温度后,颗粒接触处原子相互扩散,形成冶金结合颈,孔隙逐渐球化和连通,摩擦层因此具备强度和韧性。温度越高、时间越长,结合越充分,但过度烧结会使孔隙率下降、摩擦系数改变,甚至变形过烧。 烧结通常在保护气氛或真空炉中进行,防止铜铁在高温下氧化。炉气成分和露点要控制稳定,否则摩擦层会出现氧化色或结合不良。铜基和铁基体熔点不同,烧结温度区间也不同,不能共用同一炉温和保温制度。 温度与压力怎么控制
常见质量问题温度偏低会出现结合强度不足、摩擦层掉粉掉块;温度偏高会过烧、孔隙率过低、摩擦系数下降。炉温不均会导致同炉产品性能不一致。冷却速度也会影响组织,过快可能产生应力,过慢则影响生产效率。生产中通常通过试样解剖、硬度和孔隙率抽检来监控工艺稳定性,确保每炉摩擦片性能落在设计区间内。
烧结是粉末冶金摩擦片性能形成的决定性工序:生坯再密实,若烧结不充分也无法在重载下长期工作;反之烧结过度,孔隙被封闭,湿式片存油排油能力下降,结合特性会明显改变。因此炉温曲线的设定和保持时间的管理,往往是生产方的关键技术诀窍。 提示具体烧结温度、时间和气氛参数属于生产工艺窗口,需通过工艺试验确定,本文为通用原理说明。摩擦片成品涉及制动与离合安全,安装更换建议由专业人员操作,使用中发现摩擦层异常应及时停机检查。 |